
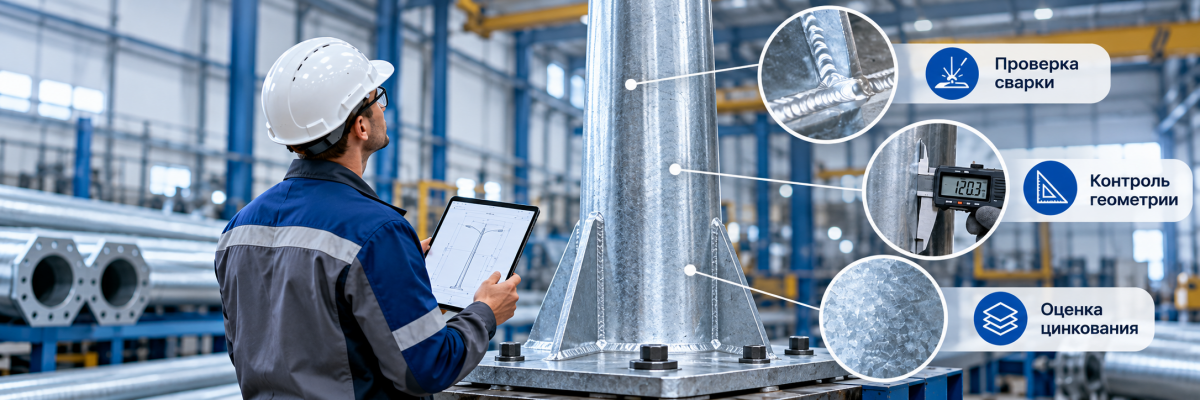
Контроль качества опор освещения - это система проверок, которая позволяет установить соответствие металлических конструкций проектной документации, техническим требованиям и нормативным стандартам. На производстве контролируют качество металла, геометрию ствола, сварные соединения, антикоррозионное покрытие, комплектность и маркировку. Для опор стационарного освещения автомобильных дорог общего пользования основные требования определяют ГОСТ 32947-2014 и ГОСТ 32949-2014.
Качество готовой опоры нельзя достоверно оценить только по внешнему виду. Часть дефектов обнаруживается исключительно на промежуточных этапах производства, до сварки, горячего цинкования или окончательной сборки. Поэтому контроль должен охватывать весь производственный цикл.
Содержание статьи
- Что входит в контроль качества опор освещения
- Какие ГОСТ регулируют контроль качества
- Входной контроль металла и комплектующих
- Проверка геометрических параметров
- Контроль качества сварных соединений
- Проверка конструкции перед оцинкованием
- Контроль качества горячего цинкования
- Приемо-сдаточные и периодические испытания
- Испытание силовых опор на прочность
- Документы и маркировка готовых опор
- Как проверить опоры при получении
- Матрица контроля качества
- Типичные ошибки при приемке
- Часто задаваемые вопросы
- Что учитывать при заказе опор
Что входит в контроль качества опор освещения
Контроль качества металлических опор состоит из входных, операционных, приемо-сдаточных и периодических проверок. Каждый этап решает отдельную задачу: выявить несоответствие материала, обнаружить производственный дефект или подтвердить характеристики готовой конструкции.
Особое значение имеет последовательность операций. Если геометрические отклонения или дефекты сварки обнаружены до нанесения защитного покрытия, их устранение обычно проще, чем после завершения изготовления.
| Этап контроля | Что проверяют | Цель проверки |
|---|---|---|
| Входной | Металлопрокат, документы на материалы, комплектующие | Исключить применение неподходящих материалов |
| Операционный | Геометрию заготовок, сварные соединения, отверстия | Выявить дефекты во время изготовления |
| Перед покрытием | Состояние поверхности, сварные швы, кромки | Подготовить конструкцию к антикоррозионной защите |
| После покрытия | Толщину, сплошность, внешний вид и сцепление покрытия | Проверить качество антикоррозионной защиты |
| Приемо-сдаточный | Размеры, маркировку, комплектность, документы | Подтвердить соответствие готовой продукции |
| Периодический | Прочность и жесткость конструкций в предусмотренных случаях | Подтвердить соответствие конструкции установленным требованиям |
Объем контроля зависит от назначения изделия. Например, требования к силовым опорам освещения учитывают восприятие предусмотренных проектом нагрузок, включая нагрузки от закрепляемых элементов. Поэтому при приемке таких конструкций необходимо учитывать их расчетную несущую способность и требования к испытаниям.
Какие ГОСТ регулируют контроль качества опор освещения
Основными профильными стандартами для опор стационарного освещения автомобильных дорог общего пользования являются ГОСТ 32947-2014 и ГОСТ 32949-2014. Первый устанавливает технические требования и правила приемки, второй определяет методы контроля и испытаний.
Дополнительные нормативные документы применяются к сварным металлоконструкциям и антикоррозионным покрытиям.
| Нормативный документ | Область регулирования | Что проверяют |
|---|---|---|
| ГОСТ 32947-2014 | Технические требования к опорам стационарного освещения дорог | Материалы, конструкцию, геометрию, покрытия, приемку |
| ГОСТ 32949-2014 | Методы контроля опор | Геометрические параметры, сварные соединения, испытания |
| ГОСТ 23118-2019 | Стальные строительные конструкции | Требования к изготовлению и контролю конструкций |
| ГОСТ 3242-79 | Методы контроля сварных соединений | Дефекты и качество сварки |
| ГОСТ 9.307-2021 | Горячие цинковые покрытия | Толщину, внешний вид, сплошность и сцепление покрытия |
При выборе нормативной базы необходимо учитывать назначение конструкции. ГОСТ 32947-2014 распространяется на определенную категорию дорожных опор и не является универсальным стандартом для всех металлических изделий наружного освещения.
Для конкретного объекта обязательные требования устанавливаются с учетом области применения стандартов, проектной документации, технического задания и договора поставки.
Входной контроль металла и комплектующих
Входной контроль позволяет проверить соответствие исходного металлопроката требованиям рабочей документации до начала изготовления опор. Ошибка при выборе материала может повлиять на характеристики готовой конструкции и потребовать переделки изделия.
Какие параметры проверяют
- Марку стали. Обозначение материала должно соответствовать проекту и сопроводительным документам.
- Толщину проката. Фактические значения сравнивают с требованиями чертежей и применимых стандартов.
- Состояние поверхности. Проверяют наличие трещин, расслоений, коррозионных повреждений и других дефектов, способных повлиять на дальнейшую обработку.
- Размеры заготовок. Контролируют соответствие сортамента производственной документации.
- Сопроводительные документы. Проверяют идентификацию материала, его характеристики и принадлежность к партии.
Почему недостаточно сертификата на металл
Сертификат или документ о качестве подтверждает сведения о поставленной партии материала. Однако он не гарантирует, что при изготовлении каждой конкретной опоры использован именно предусмотренный проектом металл.
Поэтому необходимо обеспечить прослеживаемость материала на производстве и контролировать его соответствие рабочей документации.
Как проверяют геометрию металлических опор освещения
Геометрические параметры опор проверяют измерительным инструментом, сравнивая фактические размеры с рабочими чертежами. Проверке подлежат размеры ствола, соединительных элементов, отверстий и монтажных узлов.
Контролируемые параметры зависят от типа конструкции.
Основные измеряемые характеристики
- общая высота опоры;
- размеры и форма поперечного сечения;
- прямолинейность ствола;
- размеры опорного фланца;
- диаметры монтажных отверстий;
- межосевые расстояния отверстий;
- расположение ревизионного люка;
- взаимное положение деталей конструкции.
Для металлических опор, подпадающих под ГОСТ 32947-2014, точность геометрических параметров контролируют выборочно: 10% партии, но не менее трех изделий. Если получен неудовлетворительный результат, партия подлежит поштучной приемке.
По этому стандарту размер партии металлических опор одного условного обозначения, изготовленных из материала одного вида и качества по одной технологии, не должен превышать 50 изделий.
Почему геометрия влияет на монтаж
Отклонения размеров могут привести к несовпадению отверстий фланца с анкерной группой, затруднить установку оборудования или потребовать доработки конструкции непосредственно на объекте.
Для несиловых опор освещения проверка геометрии также необходима, поскольку положение светильника, соответствие монтажным узлам и устойчивость конструкции зависят от правильности изготовления.
Контроль качества сварных соединений опор освещения
Сварные соединения металлических опор контролируют до нанесения антикоррозионного покрытия. Основная задача проверки - обнаружить недопустимые поверхностные дефекты, геометрические отклонения и нарушения целостности соединений.
ГОСТ 32947-2014 предусматривает сплошной контроль качества сварных швов металлических опор. Методы контроля устанавливаются соответствующими нормативными документами.
Какие дефекты могут обнаруживаться
- Трещины. Нарушают целостность сварного соединения и являются серьезным дефектом.
- Непровары и несплавления. Могут снижать несущую способность соединения.
- Подрезы. Представляют собой углубления у границы шва и при превышении допустимых значений становятся причиной брака.
- Поры и включения. Оцениваются по количеству, размерам и допустимости согласно документации.
- Нарушения геометрии шва. Возникают при несоблюдении установленной технологии сварки.
- Прожоги. Могут свидетельствовать о нарушении целостности металла.
Методы контроля сварки
| Метод | Что позволяет обнаружить | Когда применяется |
|---|---|---|
| Визуальный контроль | Поверхностные дефекты, трещины, прожоги, нарушения формы шва | При контроле доступных сварных соединений |
| Измерительный контроль | Отклонения размеров и формы сварного соединения | При проверке геометрии швов |
| Ультразвуковой контроль | Определенные внутренние несплошности материала | Когда предусмотрен рабочей документацией и применим к соединению |
| Радиографический контроль | Внутренние дефекты, выявляемые выбранной методикой | Для соединений, где такой контроль установлен документацией |
Ультразвуковой контроль не является автоматически обязательным для каждого сварного соединения любой опоры. Его необходимость, объем и критерии приемки определяются нормативными требованиями и рабочей документацией.
Что проверяют перед горячим цинкованием
Перед нанесением антикоррозионного покрытия необходимо убедиться, что сварные соединения и поверхность конструкции соответствуют техническим требованиям. После цинкования часть дефектов становится труднее обнаружить, а устранение несоответствий может привести к повреждению защитного слоя.
Перед обработкой оценивают:
- качество выполненных сварных соединений;
- отсутствие сварочных брызг и недопустимых наплывов;
- состояние кромок;
- отсутствие окалины и загрязнений, мешающих нанесению покрытия;
- соответствие монтажных отверстий чертежам;
- готовность конструкции к выбранному способу антикоррозионной защиты.
Для полых конструкций дополнительно проверяют наличие и расположение технологических отверстий, необходимых для безопасного выполнения горячего цинкования, если этого требует конструкция и технология обработки.
Окончательная подготовка поверхности проводится в соответствии с требованиями выбранной технологии и ГОСТ 9.307-2021.
Как контролируют качество горячего цинкования опор освещения
Контроль горячего цинкования включает оценку внешнего вида покрытия, измерение его толщины и проверку сцепления с основным металлом. Серебристый цвет поверхности сам по себе не подтверждает качество антикоррозионной защиты.
Горячее цинкование применяется для защиты стальных конструкций от коррозии. Конкретные параметры покрытия устанавливаются нормативными требованиями, толщиной основного металла и рабочей документацией.
Какая толщина цинкового покрытия должна быть
ГОСТ 9.307-2021 устанавливает минимальную толщину горячего цинкового покрытия в зависимости от толщины цинкуемого изделия.
| Толщина основного металла | Минимальная локальная толщина покрытия, мкм | Минимальная средняя толщина покрытия, мкм |
|---|---|---|
| До 1,5 мм включительно | 35 | 45 |
| Более 1,5 до 3 мм включительно | 45 | 55 |
| Более 3 до 6 мм включительно | 55 | 70 |
| Более 6 мм | 70 | 85 |
Источник: ГОСТ 9.307-2021, таблица 2. Приведены минимальные значения для соответствующих категорий изделий. Для конкретной опоры могут действовать дополнительные требования профильного стандарта и рабочей документации.
ГОСТ 32947-2014 также устанавливает требования к толщине защитного покрытия металлических опор. Поэтому при приемке необходимо проверять соответствие покрытия всей применимой нормативной и проектной документации, а не ориентироваться только на минимальные значения из общей таблицы.
Как измеряют толщину цинкового покрытия
Для неразрушающего измерения применяют магнитные толщиномеры, подходящие для контроля цинкового покрытия на стальной поверхности.
Порядок проверки определяется ГОСТ 9.307-2021. На контролируемой поверхности проводят несколько измерений, а результат оценивают по установленной методике. Для соответствующего метода предусмотрено не менее пяти измерений при определении среднего значения.
При контроле длинномерных опор следует учитывать, что толщина покрытия может различаться на отдельных участках конструкции.
Какие дефекты оцинковки недопустимы
При внешнем осмотре обращают внимание на трещины, вздутия, забоины, недопустимые повреждения покрытия и наплывы цинка, мешающие сборке.
При этом матовая или темно-серая поверхность не обязательно свидетельствует о браке. ГОСТ 9.307-2021 допускает различия во внешнем виде цинкового покрытия - от серебристо-блестящего до матового темно-серого.
Практический вывод: качество оцинковки необходимо подтверждать измерениями и оценкой по нормативным критериям, а не только фотографиями готового изделия.
Приемо-сдаточные и периодические испытания опор освещения
Приемо-сдаточный контроль подтверждает соответствие готовой продукции установленным требованиям, а периодические испытания позволяют дополнительно проверять характеристики конструкции в предусмотренных стандартом случаях.
Не все параметры обязательно проверяются на каждой опоре одинаковым способом. ГОСТ 32947-2014 устанавливает различные объемы контроля в зависимости от проверяемого показателя.
| Параметр | Вид проверки | Особенности контроля |
|---|---|---|
| Материалы | Входной | По требованиям нормативной документации на материалы |
| Сварные соединения | Операционный | Сплошной контроль предусмотренных сварных швов |
| Геометрические параметры | Выборочный | 10% партии, не менее 3 изделий |
| Подготовка поверхности | Операционный | До нанесения антикоррозионного покрытия |
| Комплектность | Приемо-сдаточный | Проверка соответствия документации |
| Маркировка | Приемо-сдаточный | Контроль наличия и содержания маркировки |
| Прочность силовой опоры | Периодический | Испытания в установленных стандартом случаях |
Если результаты предусмотренных выборочных проверок неудовлетворительны, дальнейший порядок приемки определяется требованиями соответствующего стандарта.
Как испытывают силовые опоры освещения на прочность
Прочностные испытания металлических силовых опор проводятся путем приложения установленной контрольной нагрузки и оценки поведения конструкции. Они позволяют проверить способность опоры выдерживать нагрузку в предусмотренных условиях испытания.
ГОСТ 32947-2014 предусматривает испытания металлических силовых опор при постановке продукции на производство, изменениях конструкции или технологии изготовления, а также периодически - не реже одного раза в три года.
Формула контрольной испытательной нагрузки
По ГОСТ 32949-2014 контрольная нагрузка определяется по формуле:
Pк = C × Pр
где:
- Pк - контрольная испытательная нагрузка;
- Pр - несущая способность конструкции, определенная расчетом с учетом сопротивлений материалов и схемы нагружения;
- C = 1,4 - коэффициент безопасности, установленный методикой испытаний.
Условный пример расчета
Предположим, что для конкретной конструкции расчетом определена несущая способность Pр = 1,0 кН. Это условное исходное значение для демонстрации формулы, а не характеристика какой-либо серийной опоры.
Тогда:
Pк = 1,4 × 1,0 = 1,4 кН.
Фактическую контрольную нагрузку определяют для конкретного изделия по расчетной документации и предусмотренной стандартом схеме испытания.
Что оценивают после испытания
- сохранение целостности основного металла;
- состояние сварных соединений;
- остаточную деформацию;
- изменение формы поперечного сечения;
- соответствие критериям приемки по методике испытаний.
ГОСТ 32949-2014 устанавливает критерии, включая относительную остаточную деформацию менее 1/150 и овальность сечения менее 1%.
Испытание отдельного образца конструкции нельзя приравнивать к нагрузочному испытанию каждой опоры из поставляемой партии.
Какие документы должны сопровождать партию опор освещения
Каждая партия металлических опор по ГОСТ 32947-2014 должна сопровождаться документом о качестве в соответствии с ГОСТ 23118. Документы позволяют идентифицировать продукцию и подтвердить ее приемку изготовителем.
В зависимости от назначения изделия, требований проекта и договора заказчик может дополнительно запросить:
- документы о качестве используемых материалов;
- документацию на готовые изделия;
- сведения о защитном покрытии;
- протоколы предусмотренных испытаний;
- чертежи и монтажную документацию;
- документы о подтверждении соответствия, если они обязательны для продукции.
Что должно быть в маркировке металлической опоры
ГОСТ 32947-2014 предусматривает маркировку металлической опоры на внутренней стороне ревизионного люка.
В маркировке указываются предусмотренные стандартом сведения, включая данные изготовителя, обозначение опоры, порядковый номер, массу, дату изготовления, клеймо сварщика и штамп технического контроля.
Нужен ли сертификат соответствия
Необходимость обязательной сертификации зависит от назначения опоры и области применения технических регламентов.
Например, ТР ТС 014/2011 «Безопасность автомобильных дорог» применяется к определенной продукции дорожной инфраструктуры. Опоры для стационарного электрического освещения автомобильных дорог общего пользования входят в соответствующую область регулирования.
Для опор на других объектах необходимость подтверждения соответствия устанавливается отдельно с учетом действующих требований.
Как заказчику проверить опоры освещения при получении
При приемке опор освещения необходимо сверить поставленные изделия с заказом, рабочими чертежами и сопроводительной документацией. Даже качественно изготовленная опора может оказаться неподходящей для конкретного объекта из-за ошибки в размерах, комплектации или способе крепления.
Практический алгоритм приемки
- Проверить количество. Сверить фактическую поставку со спецификацией.
- Проверить маркировку. Убедиться в соответствии обозначения изделия заказу.
- Осмотреть конструкцию. Проверить отсутствие видимых повреждений, деформаций и дефектов покрытия.
- Проверить размеры. Измерить основные параметры в установленном объеме контроля.
- Проверить монтажные узлы. Сопоставить размеры фланца и расположение отверстий с проектом.
- Оценить покрытие. При необходимости провести измерения толщины цинка по установленной методике.
- Проверить комплектность. Убедиться в наличии предусмотренных деталей и элементов крепления.
- Проверить документы. Сопоставить документ о качестве с поставленной партией.
- Зафиксировать несоответствия. Оформить результаты проверки до начала монтажа.
Особенности проверки фланцевых опор
Для фланцевых конструкций особенно важно соответствие размеров фланца, расположения отверстий и анкерной группы. Ошибки в соединительных размерах могут сделать монтаж невозможным без дополнительных работ.
При комплектации объекта рекомендуется одновременно проверять совместимость опоры и закладных деталей фундамента. Совпадение основных габаритов не заменяет проверки всех предусмотренных проектом монтажных параметров.
Проверка совместимости с осветительным оборудованием
При приемке также проверяют возможность установки предусмотренных проектом светильников. Для этого учитывают присоединительные размеры, массу оборудования, способ крепления и требования к расчетной нагрузке.
Если светильники устанавливаются на выносных элементах, необходимо сверить параметры опоры и кронштейнов уличного освещения, включая посадочные размеры и требования к соединениям.
Матрица контроля: какие дефекты нужно выявлять на каждом этапе
Наиболее эффективный контроль качества предусматривает выявление дефекта до той операции, после которой его исправление становится сложнее. Такой подход позволяет сократить риск повторной обработки изделия и проблем при монтаже.
| Возможный дефект | Когда проверять | Последствия позднего выявления |
|---|---|---|
| Несоответствие марки стали | При входном контроле | Необходимость дополнительной идентификации материала или замены изделия |
| Нарушение геометрии ствола | После формовки | Сложность исправления готовой конструкции |
| Дефекты сварного соединения | После сварки, до покрытия | Необходимость удаления или восстановления защитного покрытия при ремонте |
| Неправильное расположение отверстий | До покрытия и при приемке | Несовместимость с монтажными элементами |
| Острые кромки и загрязнения | Перед цинкованием | Нарушение требований подготовки поверхности |
| Недостаточная толщина цинка | После цинкования | Несоответствие установленным требованиям к покрытию |
| Повреждение покрытия при перевозке | При получении на объекте | Необходимость оценки и восстановления поврежденных участков |
| Недостающие комплектующие | При упаковке и получении | Задержка монтажа |
Матрица показывает, почему финальный осмотр не заменяет операционный производственный контроль. Некоторые дефекты необходимо выявлять еще до нанесения защитного покрытия, поскольку после завершения обработки доступ к контролируемым поверхностям ограничивается.
Типичные ошибки при контроле и приемке опор освещения
- Оценивать качество только по внешнему виду
Отсутствие видимых дефектов не подтверждает соответствие материала, геометрии и прочностных характеристик рабочей документации.
- Проверять толщину цинка только в одной точке
Толщина горячего цинкового покрытия может различаться по длине конструкции. Контроль необходимо выполнять по нормативной методике с установленным количеством измерений.
- Считать матовую оцинковку браком
ГОСТ 9.307-2021 допускает различия цвета и внешнего вида горячего цинкового покрытия. Соответствие определяют по совокупности установленных критериев.
- Не сверять фланец и анкерную группу
Даже небольшое несоответствие монтажных отверстий требованиям чертежа может препятствовать установке опоры на подготовленный фундамент.
- Не учитывать различия между силовыми и несиловыми конструкциями
Нельзя автоматически переносить допустимые нагрузки и конструктивные характеристики одного типа опор на другой. Применимость определяется расчетом и документацией.
- Требовать одинаковый объем испытаний для любой опоры
Нормативные документы разделяют сплошные, выборочные и периодические проверки. Обязательность конкретного испытания необходимо определять по применимому стандарту и рабочей документации.
- Начинать монтаж без проверки документов
После установки конструкций разрешение вопросов, связанных с комплектацией и производственными несоответствиями, может потребовать дополнительных работ. Поэтому входную приемку следует проводить до монтажа.
Главное о контроле качества опор освещения
Качество металлической опоры подтверждается последовательной проверкой материалов, геометрии, сварных соединений, защитного покрытия и готовой конструкции. Контроль должен выполняться на тех стадиях производства, когда необходимые параметры доступны для измерения и исправления.
При закупке важно проверять не просто соответствие изделия указанному ГОСТ, а его пригодность для конкретных условий эксплуатации. Для этого сопоставляют техническую документацию, расчетные характеристики, монтажные размеры и требования к антикоррозионной защите.
Часто задаваемые вопросы
Кто отвечает за контроль качества опор освещения?
Производитель организует производственный контроль и приемку изделий в соответствии с применимой нормативной и технической документацией. Заказчик может проводить дополнительную входную проверку при получении продукции, а ее объем определяется договором, проектом и установленными требованиями.
Обязательно ли проверять каждый сварной шов опоры?
ГОСТ 32947-2014 предусматривает сплошной контроль качества сварных швов металлических опор в пределах своей области применения. При этом необходимость дополнительных методов неразрушающего контроля определяется технической документацией и нормативными требованиями.
Сколько опор необходимо проверять по геометрическим размерам?
По ГОСТ 32947-2014 выборочному контролю геометрических параметров подлежит 10% партии металлических опор, но не менее трех изделий. При неудовлетворительном результате выборочного контроля проводится поштучная приемка.
Можно ли определить качество оцинковки по цвету?
Нет. Матовый или темно-серый оттенок сам по себе не является основанием для браковки. Качество оцинковки определяют по установленным требованиям к внешнему виду, толщине, сплошности и сцеплению покрытия.
Нужно ли испытывать каждую силовую опору нагрузкой?
Нет, ГОСТ 32947-2014 предусматривает периодические прочностные испытания металлических силовых опор в установленных случаях. Испытание каждой единицы поставляемой партии не является универсальным требованием данного стандарта.
Какие документы следует запросить при покупке опор освещения?
Необходимо получить предусмотренный стандартом и договором документ о качестве на партию. Дополнительные сертификаты, протоколы испытаний, чертежи и сведения о защитном покрытии запрашиваются с учетом назначения изделий и требований проекта.
Что делать, если толщина цинкового покрытия не соответствует проекту?
Необходимо зафиксировать результаты измерений, проверить корректность метода контроля и сопоставить значения с установленными требованиями. Решение о приемке, ремонте покрытия или замене изделия принимают по применимой нормативной документации и условиям договора.
Что учитывать при заказе металлических опор освещения
Перед заказом опор необходимо определить не только высоту и тип конструкции, но и требования к материалу, расчетным нагрузкам, геометрии, монтажным узлам и антикоррозионному покрытию. Эти сведения позволяют правильно составить техническое задание и организовать приемку.
В спецификации желательно указать:
- назначение и тип опоры;
- требуемую высоту и конструктивное исполнение;
- способ установки;
- марку стали и требования к материалу согласно проекту;
- расчетные нагрузки;
- чертежи и параметры монтажных соединений;
- вид и требования к защитному покрытию;
- комплектность поставки;
- применимые стандарты;
- перечень сопроводительных документов;
- дополнительные требования к испытаниям и приемке, если они предусмотрены проектом.
После определения технических параметров можно подобрать подходящие металлические опоры освещения в каталоге завода «Точка опоры». При выборе конструкции необходимо сопоставлять характеристики изделий с проектными требованиями, а не ориентироваться исключительно на высоту опоры или ее внешний вид.
Грамотно составленное техническое задание и последовательный контроль качества позволяют своевременно обнаруживать производственные несоответствия, проверять комплектность поставки и снижать риск проблем при монтаже и эксплуатации наружного освещения.